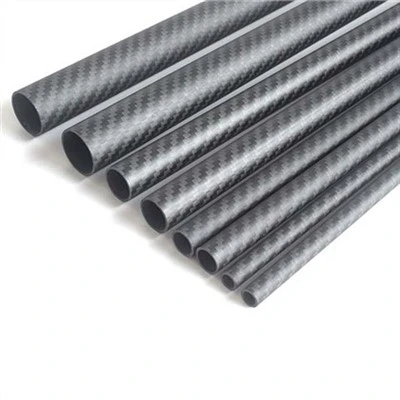
A Kolefnis trefjar drifáser framleitt með flóknu ferli sem sameinar háþróaða efni vísinda og nákvæmni verkfræði. Framleiðslan hefst með því að búa til kolefnistrefjar eða prepregs, sem eru síðan vandlega lagskipt og mótað í formi ássins. Þessi uppsetning er síðan sett í mold og látin verða háþrýstingur og hitastig í sjálfvirkri aðgerð, sem gerir plastefninu kleift að lækna og tengja kolefnistrefjarnar saman. Útkoman er léttur en samt ótrúlega sterkur hluti. Eftir að hafa læknað fer ásinn í nákvæmni vinnslu til að ná lokavíddum sínum og yfirborðsáferð. Gæðaeftirlit, þ.mt prófanir sem ekki eru eyðileggjandi, tryggja að ásinn uppfylli strangar afköst staðla. Þetta flókna ferli skilar rafmagnsdrifskafti með framúrskarandi styrk-til-þyngd hlutfall, yfirburða endingu og auknum árangurseinkennum samanborið við hefðbundna málmval.
Framleiðsluferlið við kolefnistrefja driföxla
Raw efni undirbúningur
Ferðin til að búa til kolefnistrefjadrifsás byrjar með vandaðri vali og undirbúningi hráefna. Hágæða kolefnis trefjar, venjulega í formi stöðugra þráða eða togs, þjóna sem aðal styrkingarefni. Þessar trefjar, þekktar fyrir óvenjulegan styrk sinn og litla þyngd, eru sameinaðar sérhæfðu plastefni, oft epoxý-byggð, til að mynda samsett efni.
Kolefnistrefjarnar gangast undir stærðarferli, sem notar þunnt lag til að vernda trefjarnar og auka eindrægni þeirra við plastefni fylkið. Þetta skref skiptir sköpum til að tryggja ákjósanlegan tengingu milli trefjanna og plastefnsins og stuðla að lokum að heildarstyrk ássins og endingu.
Samtímis er plastefni kerfið samsett vandlega til að uppfylla sérstakar kröfur um rafstraums forrit. Þessi samsetning telur þætti eins og Cure Kinetics, seigju og vélrænni eiginleika til að ná tilætluðum árangurseinkennum í lokaafurðinni.
Prepreg sköpun
Með hráefnunum sem eru útbúin felur næsta skref í sér að búa til forpreg blöð. Prepreg, stytting fyrir fyrirfram gjalddýra, vísar tilKolefnis trefjarsem hafa verið gegndreyptir með nákvæmlega mældu magni af plastefni. Þetta ferli tryggir samræmda dreifingu á plastefni um allt trefjarstyrkinguna, sem er nauðsynleg til að ná stöðugum eiginleikum í fullunnu ásnum.
PrePreg sköpunarferlið felur venjulega í sér að fara með kolefnistrefjar í gegnum plastefnibað eða nota heitt bráðnar ferli þar sem kvikmynd af hálf-fast plastefni er beitt á trefjarnar. Tryggingartrefjarnar sem eru með gegndræpi eru síðan slitnar vandlega á stórar spólur eða skornar í blöð með sérstökum víddum, tilbúin fyrir uppsetningarferlið.
Notkun prepreg efna býður upp á nokkra kosti við framleiðslu á kolefnistrefjadrifsásum, þar með talið nákvæmri stjórnun á trefjar-til-resínhlutföllum, minni tómt innihaldi og bætt samræmi í vélrænni eiginleika lokaafurðarinnar.
Uppsetning og mótun
Uppsetningarferlið er mikilvægur áfangi við framleiðslu á kolefnistrefjadrifum ása. Það felur í sér að raða mörgum lögum af prepreg efni vandlega til að mynda uppbyggingu ássins. Stefna trefja í hverju lagi er vandlega skipulögð til að hámarka styrk, stífni og spennu eiginleika ássins.
Faglærðir tæknimenn eða sjálfvirk kerfi setja nákvæmlega hvert prepreg lag í samræmi við fyrirfram ákveðna hönnun. Þessi hönnun tekur mið af sérstökum álagskröfum og árangurseinkennum sem óskað er eftir í lokaafurðinni. Uppsetningarferlið getur falið í sér ýmsar trefjarstefnu, þar með talið 0 gráðu, 45 gráðu og 90 gráðu, til að ná jafnvægi og öflugri uppbyggingu.
Þegar skipulaginu er lokið eru samsettu prepreg lögin sett í mold sem skilgreinir loka lögun ássins. Mótið er venjulega búið til úr hágæða stáli eða áli og getur falið í sér flókna eiginleika til að framleiða flóknar axla rúmfræði. Áður en þú lokar mótinu er losunarlyfjum beitt til að tryggja að lækninn hlutinn auðveldi.
Lækna og eftirvinnslutækni
Autoclave ráðhús
Eftir uppsetningu og mótunarferlið, koltrefjarAfl drifskaftgangast undir afgerandi ráðhússtig. Autoclave ráðhús er ákjósanleg aðferð til að framleiða afkastamikla hluti eins og drifstokka. Autoclave er stórt, þrýstingsskip sem sameinar hita og þrýsting til að sameina og lækna samsettu efnið.
Mótið sem inniheldur uppstillingu er sett inni í autoclave, þar sem hún er sett í vandlega stjórnað hitastig og þrýstingsferil. Dæmigert ráðhús hitastig er á bilinu 120 gráðu til 180 gráðu (248 gráðu F til 356 gráðu F) en þrýstingur getur orðið allt að 100 psi eða meira. Þessi samsetning hita og þrýstings þjónar mörgum tilgangi:
- Það virkjar ráðstafana í plastefni kerfinu og hefja fjölliðunarferlið.
- Það tryggir ítarlega sameiningu laganna, lágmarka tóm og loftvasa.
- Það hjálpar til við að viðhalda lögun og víddum ássins við ráðhús.
Lyfjahringrásin getur varað í nokkrar klukkustundir, allt eftir sérstöku plastefni kerfinu og þykkt ássins. Í öllu þessu ferli er fylgst með hitastigi og þrýstingi vandlega og stjórnað til að tryggja ákjósanleg ráðhús.
Vinnsla og frágang
Þegar kolefnistrefjadrifsásinn hefur verið læknaður og kældur gengst það undir röð af eftirvinnslu til að ná lokaformi og forskriftum. Nákvæmni vinnsla gegnir lykilhlutverki í þessum áfanga og betrumbæta stærð ássins og yfirborðsáferð.
Tölvutala vinnslustöðvum (CNC) er oft notuð til að framkvæma ýmsar aðgerðir á lækna ásnum. Þetta getur falið í sér:
- snyrta umfram efni frá brúnunum
- Borunarholur fyrir festingarstig eða viðhengi
- Búa til splines eða aðra eiginleika fyrir raforkuflutning
- Yfirborðsáferð til að ná tilskildum sléttleika og vikmörkum
Vinnsluferlið krefst sérhæfðs verkfæra og sérfræðiþekkingar til að vinna með kolefnistrefja samsetningar á áhrifaríkan hátt. Ólíkt málmi er hægt að viðkvæmt fyrir kolefnistrefjum fyrir eyðingu eða trefjarbrot ef ekki er unnið rétt. Þess vegna eru bjartsýni skurðarbreytur og val á verkfærum nauðsynleg til að tryggja hágæða klára án þess að skerða uppbyggingu ásans.
Gæðaeftirlit og prófanir
Lokastig í framleiðslu acArbon trefjarafl drifásfelur í sér strangar gæðaeftirlit og prófunaraðferðir. Þessi skref eru lykilatriði til að sannreyna að ásinn uppfylli öll tilgreind árangursviðmið og öryggisstaðla.
Aðferðir sem ekki eru eyðileggjandi prófanir (NDT) eru mikið notaðar til að skoða innri uppbyggingu ássins án þess að valda skemmdum. Algengar NDT tækni sem notuð er felur í sér:
- Ultrasonic skönnun til að greina innri galla eða delinerations
- Röntgenmynd eða tölvusneiðmynd (CT) skönnun fyrir nákvæma innri myndgreiningu
- Varma myndgreining til að bera kennsl á frávik í hitadreifingu
Til viðbótar við NDT gangast koltrefjadrifsásar rafhlöðu af frammistöðuprófum til að meta vélrænni eiginleika þeirra. Þetta getur falið í sér:
- Stöðugar álagsprófanir til að sannreyna styrk og stífni
- þreytupróf til að meta endingu til langs tíma
- Torsional próf til að meta getu til flutninga
- Umhverfispróf til að tryggja afköst við ýmsar aðstæður
Aðeins ásar sem fara framhjá öllum gæðaeftirliti og uppfylla eða fara yfir tilgreind árangursviðmið eru samþykkt til notkunar í ökutækjum eða vélum.
Kostir og notkun koltrefjaafls drifsaxla
Þyngdartap og afköst
Einn helsti kosturinn við kolefnistrefja driföxla er þeirramikill styrkur-Til-þyngd hlutfall. . Í samanburði við hefðbundna stál- eða álöxla geta koltrefjaafbrigði boðið upp á allt að 50% þyngdarþyngd en viðhalda eða jafnvel bera styrk málms hliðstæðna sinna. Þessi verulegi þyngdartap þýðir nokkra afköst fyrir ökutæki og vélar:
- Bætt eldsneytisnýtni vegna minni heildarþyngdar ökutækja
- Auka hröðunar- og meðhöndlunareinkenni
- Minni snúnings tregðu, sem gerir kleift að fá skjótari viðbrögð við breytingum á inntaki
- Aukin burðargeta í atvinnuskyni
Ennfremur gerir mikil stirðleiki koltrefja samsetningar kleift að hanna driföxla með lágmarks sveigju undir álagi. Þetta einkenni stuðlar að bættri skilvirkni raforku og minni orkutaps í aksturskerfinu.
Endingu og þreytuþol
Kolefniskraftur akstursásar sýna framúrskarandi endingu og þreytuþol og fara oft yfir málm hliðstæða sína í langtímaárangri. Einstakir eiginleikar koltrefja samsetningar stuðla að þessu aukna langlífi á nokkra vegu:
- Mikil viðnám gegn tæringu og efnafræðilegri niðurbroti
- Yfirburða þreytustyrkur, sem gerir kleift að fá milljónir álagsferla án verulegs niðurbrots
- Framúrskarandi titringsdempandi einkenni, draga úr slit á tengdum íhlutum
- Geta til að standast miklar hitastigsbreytileika án verulegra breytinga á eignum
Þessir endingu kostir gera koltrefjaafli aksturs ása sérstaklega vel fyrir forrit í hörðu umhverfi eða þeim sem þurfa langvarandi þjónustulíf með lágmarks viðhaldi.
Fjölbreytt forrit
Einstök samsetning mikils styrks, lítillar þyngdar og framúrskarandi endingu hefur leitt til þess að kolefnistrefjadrifsöxlar eru notaðir í fjölmörgum forritum í ýmsum atvinnugreinum:
- Bifreiðar: afkastamiklir sportbílar, lúxusbifreiðar og kappakstursbílar
- Aerospace: Þyrluhalar snúningur, skrúfu stokka
- Marine: skrúfu stokka fyrir háhraða báta og snekkjur
- Iðnaðar: Þungar vélar, textílbúnað og prentpressur
- Endurnýjanleg orka: Vindmyllur drif stokka
- Her: Brynvarðar ökutæki, taktísk farartæki með miklar kröfur um hreyfanleika
Þegar framleiðsluaðferðir halda áfram að þróast og kostnaður minnkar er búist við að notkun koltrefjadrifsöxla muni stækka í fleiri almennar forrit og bjóða upp á betri afköst og skilvirkni í breiðara ökutækjum og vélum.
Niðurstaða
FramleiðslaKolefnis trefjar driföxlartáknar hámark háþróaðra efnavísinda, nákvæmni verkfræði og strangt gæðaeftirlit. Frá undirbúningi hráefnis til lokaprófa er hvert skref í framleiðsluferlinu lykilatriði við að búa til íhlut sem býður upp á óviðjafnanlegan styrk, léttleika og afköst. Þegar bifreiðar og iðnaðar atvinnugreinar halda áfram að forgangsraða skilvirkni og sjálfbærni er hlutverk koltrefjadrifssa ása vaxa, sem knýr nýsköpun í hönnun ökutækja og afköst véla. Framtíð valdaflutnings liggur í þessum háþróuðu samsettu íhlutum, sem lofar nýju tímabili af léttari, sterkari og skilvirkari vélrænni kerfum.
Hafðu samband
Fyrir frekari upplýsingar um kolefnistrefjadrifsaöxla okkar og aðrar afkastamiklar samsettar vörur, vinsamlegast ekki hika við að hafa samband við okkur klsales18@julitech.cneða tengdu okkur á WhatsApp á +86 15989669840. Teymi okkar sérfræðinga er tilbúinn að aðstoða þig við að finna fullkomna lausn fyrir umsókn þína.
Tilvísanir
1. Smith, J. (2022). Háþróuð framleiðslutækni fyrir kolefnistrefja. Journal of Composite Materials, 56 (8), 1023-1038.
2. Johnson, A., & Williams, R. (2021). Hagræðing Autoclave ráðningarferla fyrir afkastamikla bifreiðaríhluta. Samsetningar hluti A: Applied Science and Manufacturing, 143, 106231.
3. Lee, SM (2020). Handbók um samsettar styrkingar. John Wiley & Sons.
4. Chen, X., & Liu, Y. (2023). Nýlegar framfarir í koltrefjum prepreg tækni fyrir bifreiðaforrit. Samsett vísindi og tækni, 229, 109680.
5. Brown, ET (2021). Gæðaeftirlitsaðferðir í kolefnis trefjum samsettu framleiðslu. NDT & E International, 120, 102426.
6. Taylor, M., & Anderson, K. (2022). Árangursgreining á kolefnistrefjum drifum stokka í háhraða forritum. SAE International Journal of Passenger Cars - Mechanical Systems, 15 (1), 53-67.